01
原木选材
按树种、径级与缺陷分选,确定出材方案。
原木进场后按树种、径级与端面缺陷分选,记录批次信息,再按新西兰松、云杉、芬兰松三种木种确定锯切与出材方案。

工艺
七道工序,从原木选材到覆膜包装,逐道说明处理方式与检查点。
按树种、径级与缺陷分选,确定出材方案。
原木进场后按树种、径级与端面缺陷分选,记录批次信息,再按新西兰松、云杉、芬兰松三种木种确定锯切与出材方案。
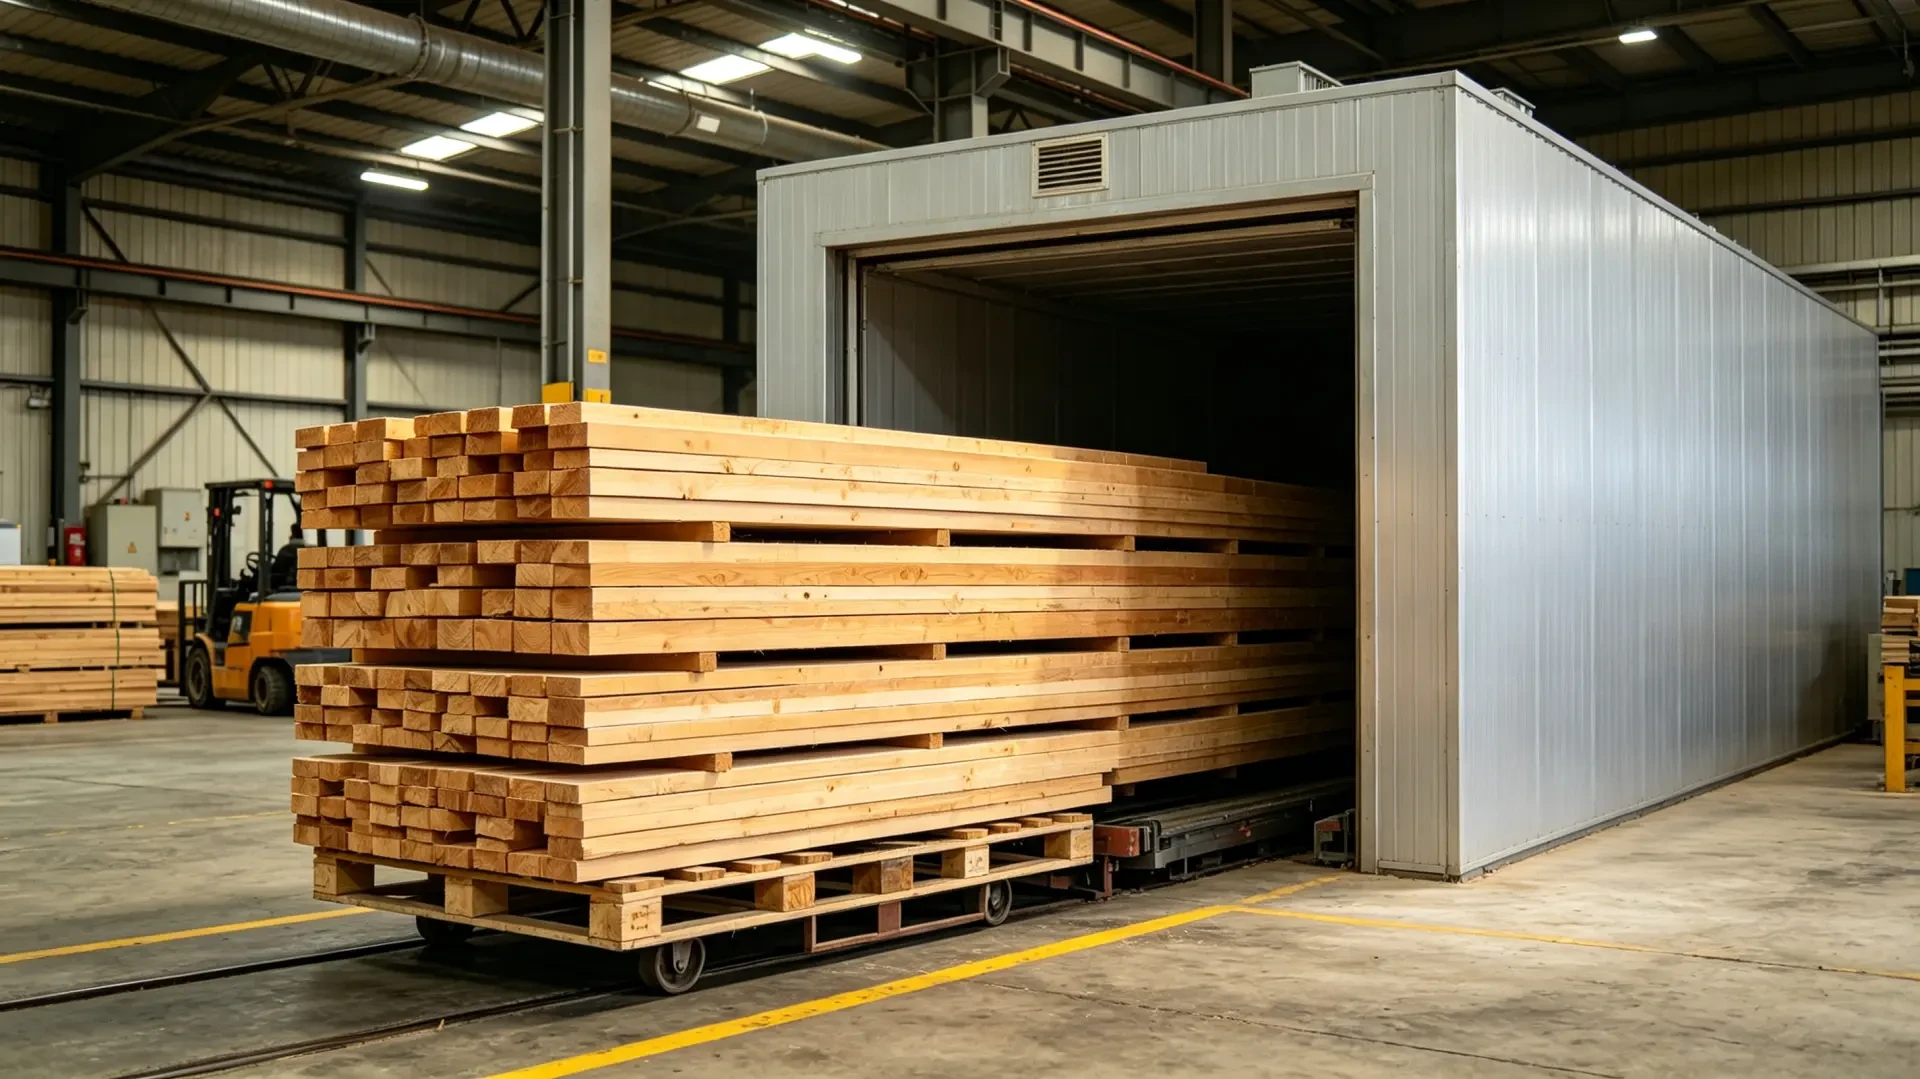
分段升温排湿,控制终含水率并留样。
板材码垛入窑,按木种与厚度设定升温与排湿曲线,出窑后抽检含水率并留样,未达标的批次回窑处理。
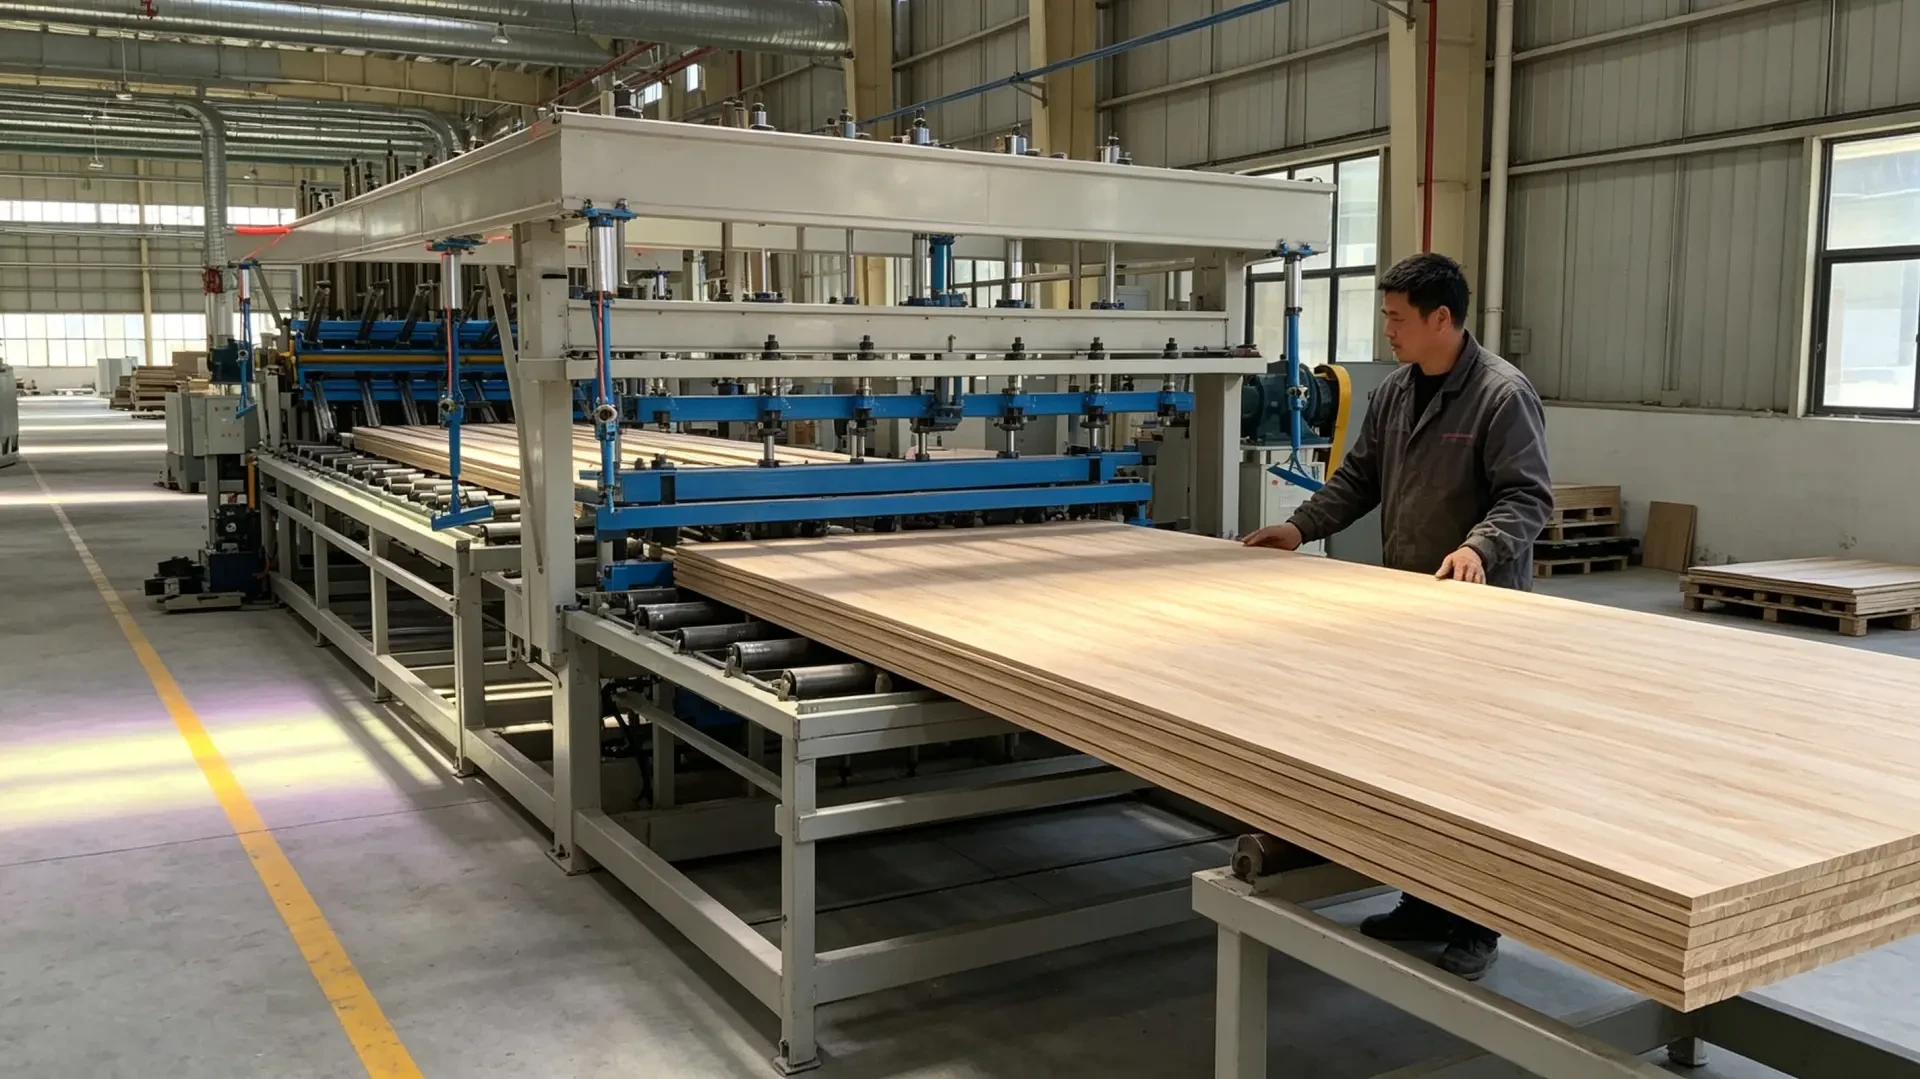
四面刨光后分条配板,控制接缝与色差过渡。
四面刨光后按纹理与色差配板,直拼或开齿指接,涂胶加压至固化,再修边定尺。
按目标厚度分级砂光,逐块检查平整度与公差。
宽带砂光机按目标厚度分级砂光,出料后抽测厚度与板面平整度,标记需要补砂的板材。

按板面纹理做立体压纹与拉丝,强化触感层次。
以钢辊沿木纹方向压出浅浮雕纹理,配合拉丝处理,使板面在侧光下呈现立体层次;随后检查压纹深浅一致性与板面平整度。

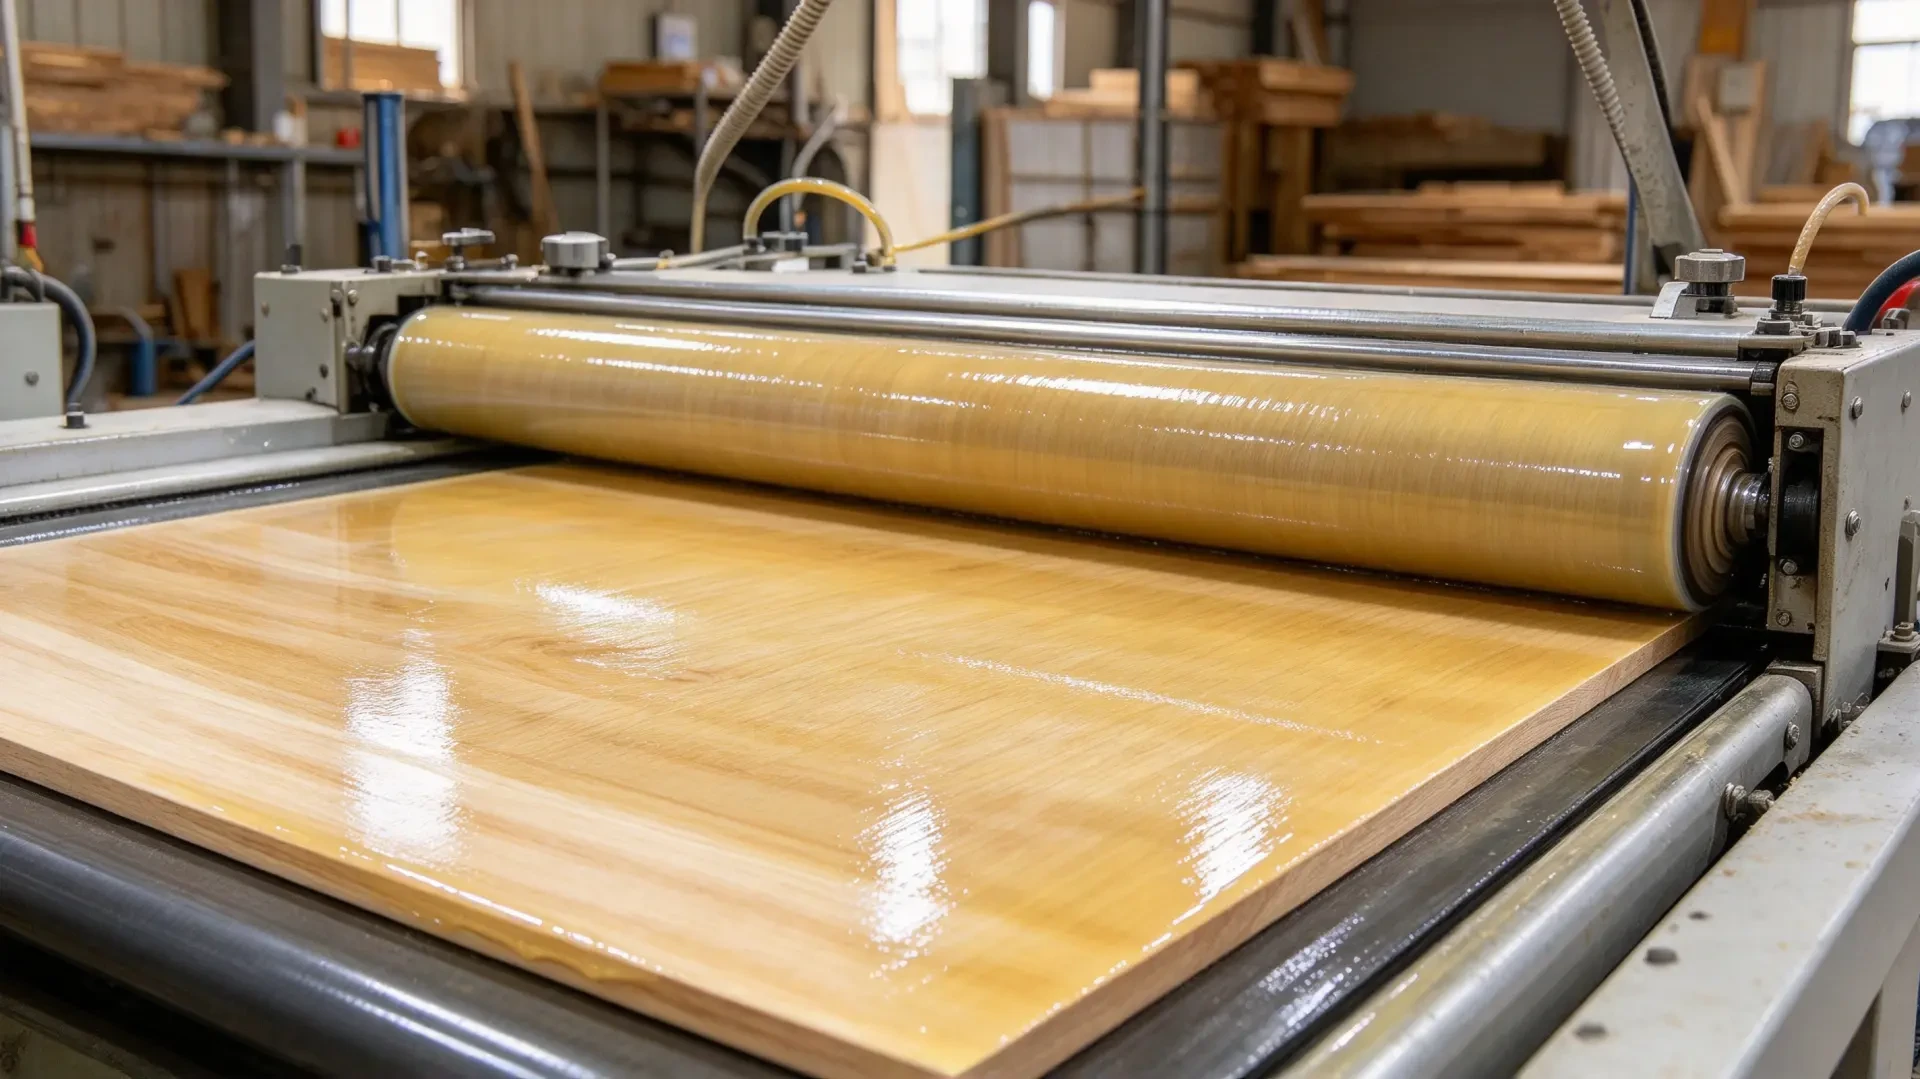
辊涂木蜡油,渗入木材形成保护蜡层。
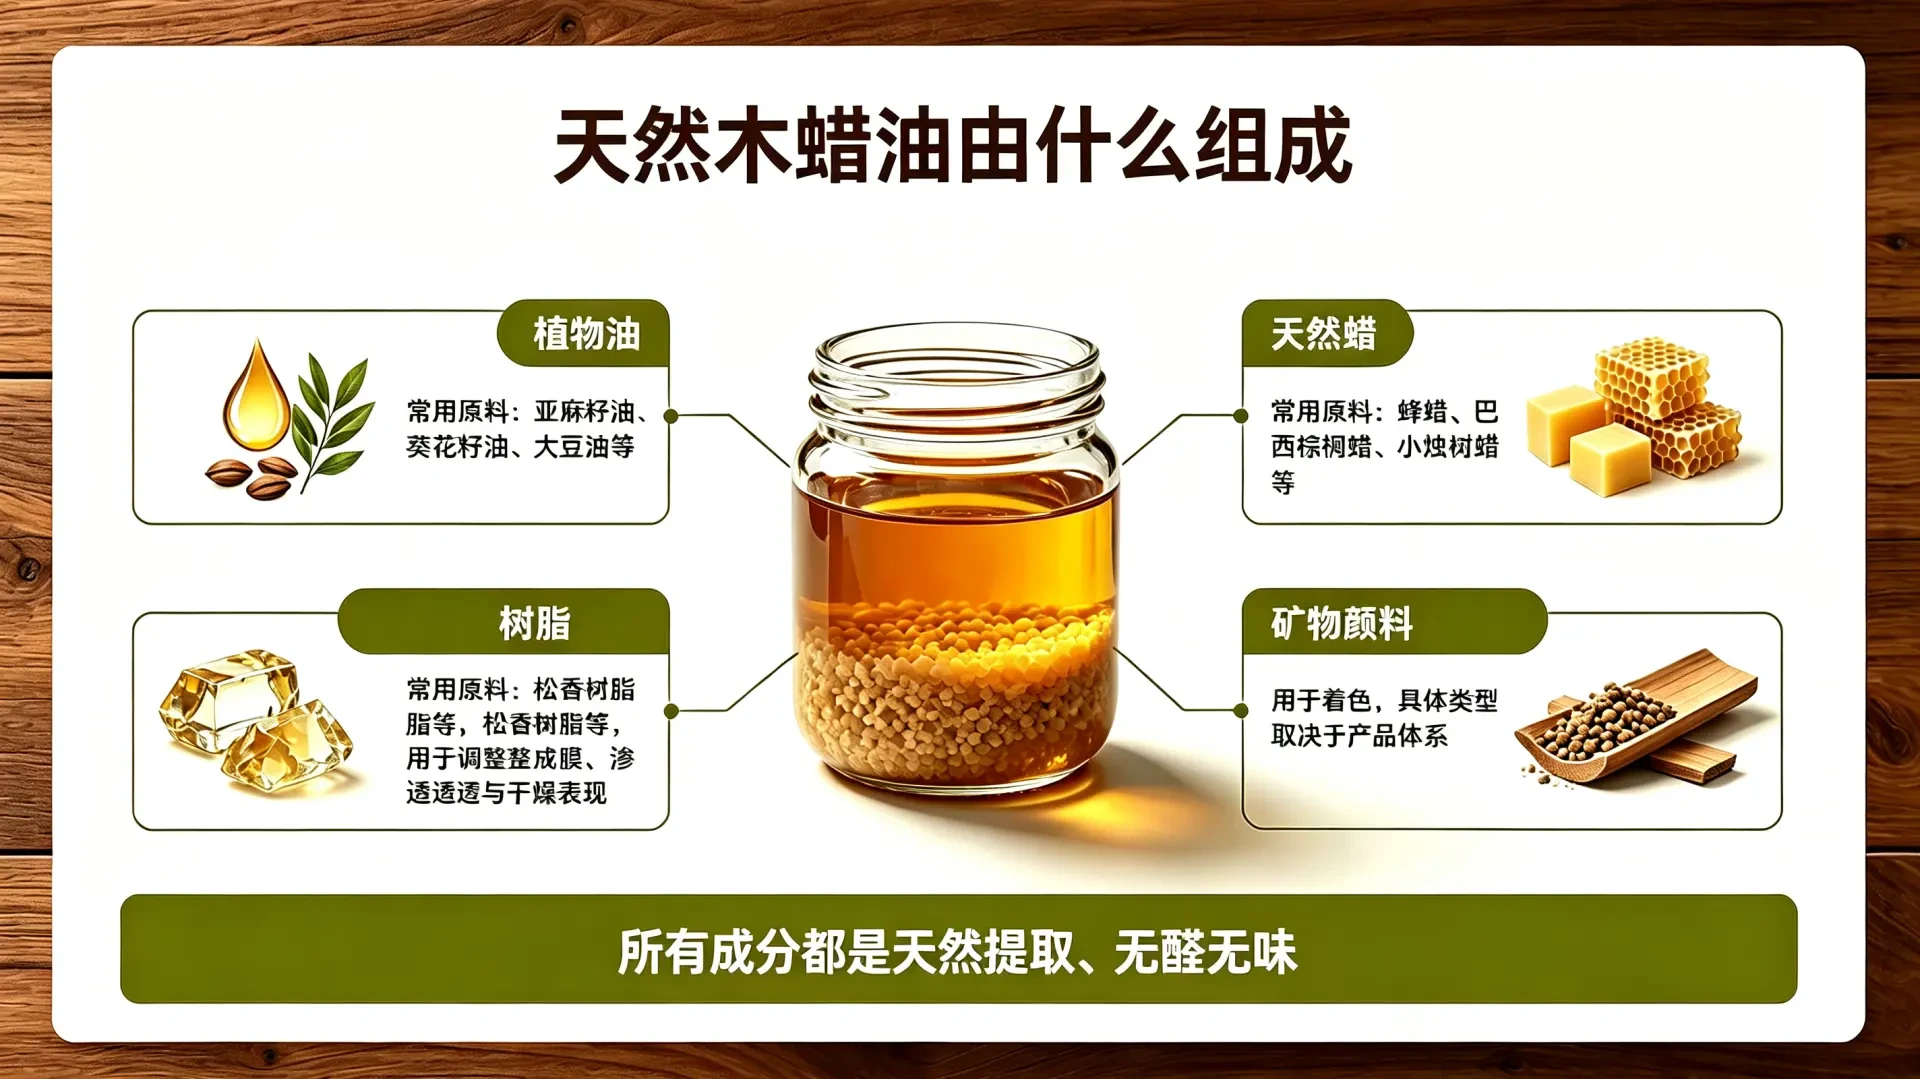
木蜡油由植物油、天然蜡与树脂等成分组成,经辊涂设备均匀涂装到木板表面后渗入木材内部,形成天然保护蜡层,呈现自然木纹与温润手感,可做哑光、半哑光或丝光。
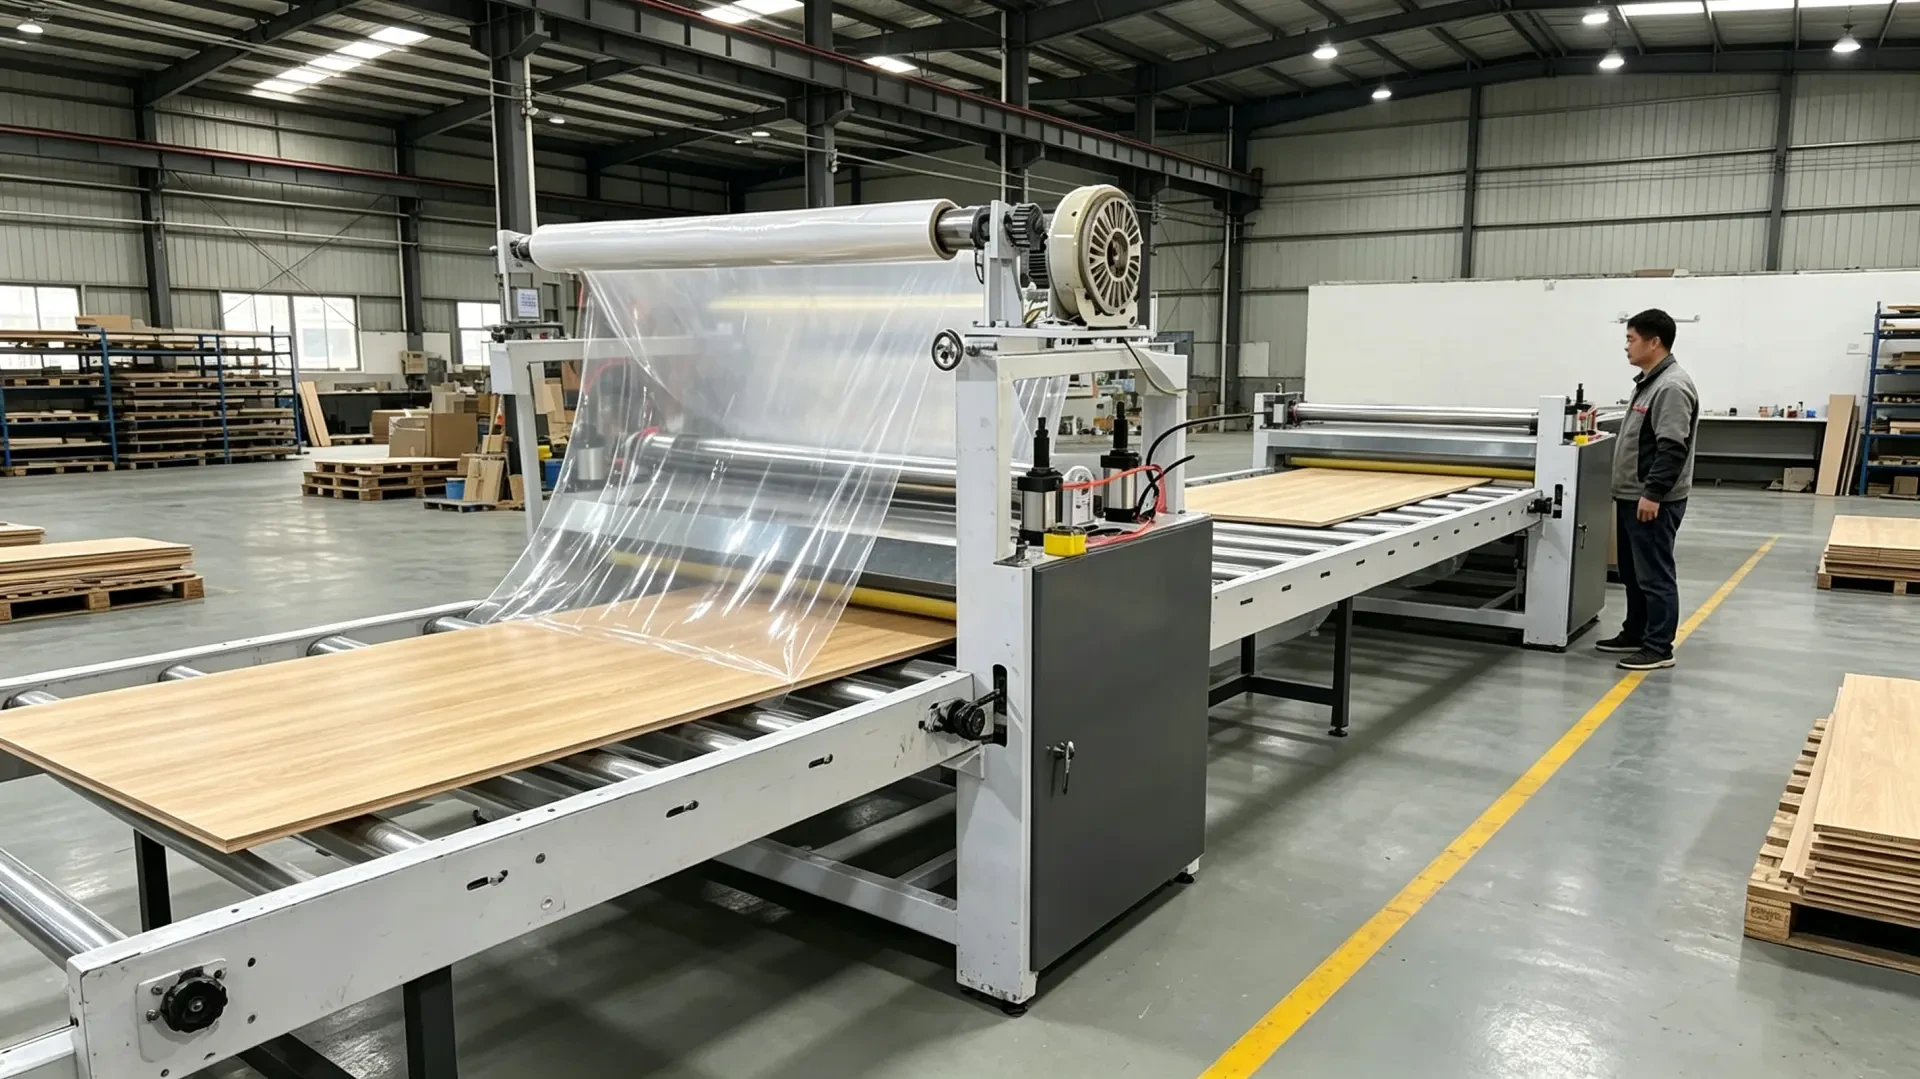
板面覆膜保护,边角加固后打包入库。
合格板面先覆保护膜,四边加护角后整垛打包,贴批次与规格标签,按订单码放入库等待发货。